


详细信息
主要销售产品有光谱元素分析仪 、二维三维坐标测量机、三维扫描仪、三维打印机、轮廓粗糙度、圆度圆柱度、高端显微镜、清洁度分析系统、材料力学硬度金相分析系统、环境试验箱系列、震动疲劳试验系统、噪音声学系统、无损探伤等精密分析仪器,广泛应用于工业制造,院校教学,质量监督,科技科研等相关领域。
产品特点
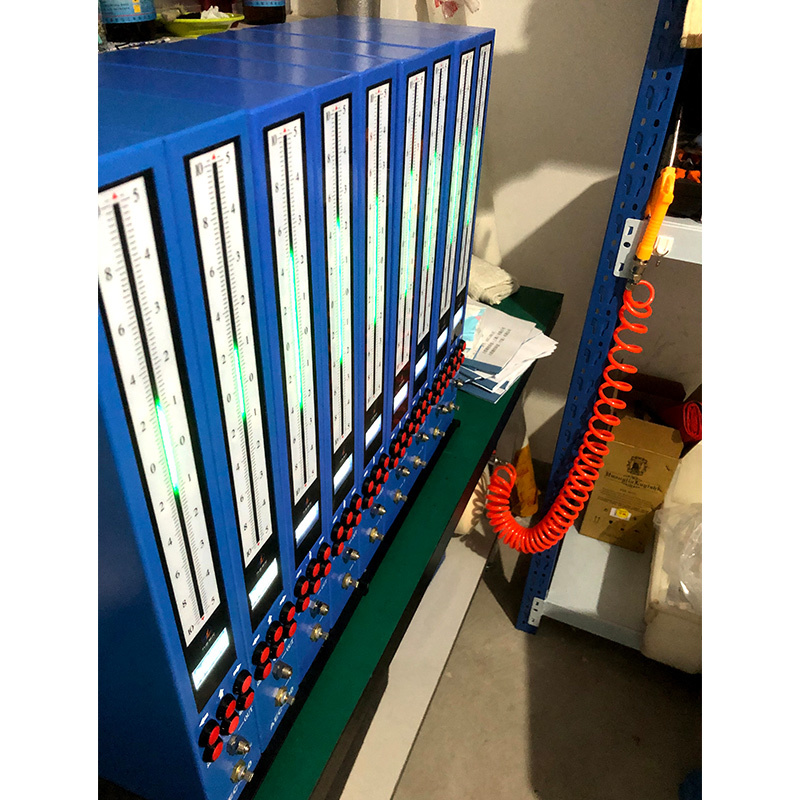
◆ 高亮液晶屏幕显示。清晰、无显示视角和光线要求。
◆ 中文菜单操作。直观、方便、快捷。
◆ 三色光柱指示
光柱可显示为绿色、橙色、红色,分别表示被测尺寸为“合格”、“报警”和“超差”状态,可以很方便地观察到测量尺寸在公差带上的位置。指示方式具有点、段、柱三种形式可选择。
◆ 数字精确读数
在光柱指示的同时,液晶显示器直接显示测量的精确尺寸值,可同时显示相对值和绝对值,最高分辨率可0.1µm,处于国内领先地位。
可配任意大小的气测头该量仪可应用于从Ф0.3 至Ф2.0 的任意喷咀大小的气动测头。一台量仪兼容了老式各种倍率的浮标气动仪。
◆ 极高的稳定性
采用了多种抗干扰和稳定技术,大大提高了稳定性和可靠性。仪器采用了防水、防油的封闭式结构,采用了坚固耐用的金属按钮。使该仪器可适应环境恶劣的工业现场。
◆ 可设置十套程序以进行多种规格测量
可以进行多种规格被测参数的多程序设置以及具有测量数据的存储功能等。最多可设置十套程序,对应十种检测规格。其设置参数和标准件校正值分别对应程序存储,大大方便了多规格测量。
主要技术参数及使用条件
AEC-300规格型式及主要基本参数
| 示值范围 | 分辨率(μm/1只光管) | 初始间隙 | ||||
| 10(μm) | 0.1 | 25-60(μm) | ||||
| 20(μm) | 0.2 | 30-60(μm) | ||||
| 50(μm) | 0.5 | 40-80(μm) | ||||
| 100(μm) | 1.0 | 40-80(μm) | ||||
注:对于初始间隙可达100μm左右的大间隙型测量需定制量仪。
主要基本性能
| 示值范围(μm) | ±5 | ±10 | ±25 | ±50 | ||
| 数显分辨率(μm) | 0.1 | 0.2 | 0.5 | 1.0 | ||
| 示值总误差(μm)≤ | 0.2 | 0.4 | 1.0 | 2.0 | ||
| 示值变动性(μm)≤ | 0.1 | 0.2 | 0.5 | 1.0 | ||
| 外形尺寸 | 65mm(宽)X495mm(高)X180mm(深) | |||||
| 重量 | 3kg | |||||
注:测量范围可达200Hm的大量程应用需定制量仪。
使用条件
◆ 电源:AC185~265V 50HZ/60HZ
◆ 功耗:25W
◆ 环境温度:0~45℃
◆ 湿度:85%以下
◆ 气源:0.40-0.75MPa之洁净气源
◆ 远离腐蚀性强的物品及强磁场、强电场及强震动等场合
产品各部分功能介绍

◆ 声光报警器(1)
◆ 正向超量程指示灯(2)
当传感器的实际值超出正向量程范围时,该灯亮
◆ AEC-300规格型式及主要基本参数(3)
| 量程指示 | 量程 | 光柱刻度值 |
| 10 | ±5(μm) | 0.1μm/1灯 |
| 20 | ±10(μm) | 0.2μm/1灯 |
| 50 | ±25(μm) | 0.5μm/1灯 |
| 100 | ±50(μm) | 1.0μm/1灯 |
◆ 光柱指示器(4)
有101个三色发光灯组成,用于指示各界限值及测量值。
当测量值在“合格”范围内时,显示为绿色;
当测量值在“报警”范围内时,显示为橙色;
当测量值在“超差”范围内时,显示为红色。
◆ 负向超量程指示灯(5)
当传感器的实际值超出负向量程时,该灯亮。
◆ 显示屏(6)
指示设定参数类型及数值,在测量状态时显示测量值。
◆ 光标左移动键 (7)
◆ 数字增加键及光标上移键(8)
◆ 光标右移动键(9)
◆ 返回键(10)
◆ 数字减小键及光标下移键(11)
◆ 确认键 (12)
◆ 测头输出快插接头(配Ф6 管)(13)
◆ 倍率旋钮 (14)
◆ 型号名称(15)
◆ 电源开关(16)
◆ 保险管(17)
◆ 电源输入插座(18)
电源输入,AC185~265V 50HZ/60HZ;
◆ 电源输出插座
电源输出,AC185~265V 50HZ/60HZ,用于多个电子
柱拼合场合。(19)
◆ 电源输出插座
◆ 数字信号输入输出接口(20)
RS232C或RS485/422接口。
◆ I/O 接口(21)
可外接开关输入信号,修改程序可用于特殊用途。
◆ 气源进气快插接头(配Ф8管)(22)
◆ 备注:
AEC-300-B(声光报警)
AEC-300-C(USB接口)
AEC-300-D(声光报警、USB接口)
功能及操作说明
打开电子柱本体背后的电源开关,电子柱首先进入自检状态,光柱进行三色变换显示,正、负超限灯打开,同时显示屏显示产品标志。自检完成后,就自动进入测量功能。在测量状态下按“返回”键就进入主菜单界面如图(3),可执行各种功能操作。
仪器初次使用时首先要对系统参数进行设置,各参数在以后的使用中也可以随时修改。该仪器操作简单,只有在仪器初次使用或气测头磨损而需要更换时才使用手动调倍率功能,通过倍率旋扭将倍率初步调至一比一,然后使用标准件校正功能,利用上、下限标准件对倍率和零位进行精密校正。
操作流程说明
◆ 初次使用:① 参数设置 → ② 校正 → ③ 测量
◆ 更换测头或测头有磨损时:① 校正 → ② 测量
◆ 正常使用:① 校正→ ② 测量

参数设置(开机后按返回键回到主菜单)
◆ 在主菜单屏幕下,按“ ▼” 使光标移动到屏幕上的“设置”菜单选项,此时按下确定键,将进入“设置”菜单如图(4)。
◆ 此时按“▲ ”或“▲”键,可以选择 0-9号程序。按确认键选择程序,其后所设参数和操作都对应该程序,同时进入下一级菜单。
◆ ““量程选择”菜单如图(5),有±5µm、±10µm、±25µm、±50µm四档可供选择,按“确认”键进入下一项名义值设置。

◆ “公差名义值(即名义尺寸)”设置如图(5),单位为mm。按“ ”、“ ”键移动光标(闪烁位);按“ ▲ ”、“ ▼”键设置光标所在位的值。数字位在 0—9之间变换,按“ ▲ ”数字递增,按“▼ ”数字递减;按“确认”键进入下一项设定。
◆ “超差上限”设置如图(6),单位为µm,设置方法与“公差名义值”相同。符号位,按“▲ ”设为正号“+” ,按“ ▼ ”设为负号“-”;按“确认”键进入下一项设定。
◆ 公差带“报警上限”设置如图(6),单位为 µm,报警上限一般等于上偏差减 1/8公差值。设置方法与“超差上限”相同。按“确认”键进入下一项设定。注意:如果该参数值大于超差上限的数值将要求你继续设置“报警上限”,不会进入下一参数设置,直到该项参数设置正确。
◆ 公差带“报警下限”设置如图(6),单位为µm,报警下限一般等于下偏差加上 1/8公差值。设置方法与“超差上限”相同。注意:如果该参数值大于报警上限的数值将要求你继续设置“报警下限”,不会进入下一参数设置,直到该项参数设置正确。按“确认”键进入下一项设定。
◆ “超差下限”设置如图(6),单位为µm,设置方法与“超差上限”相同。按“确认”键进入下一项设定。注意:如果该参数值大于公差带的报警下限的数值将要求你继续设置超差下限,不会进入下一参数设置,直到该项参数设置正确。
◆ “上限标准件值”设置如图(7),单位为mm,设置方法与“公差名义值”相同,按“确认”键进入下一项设定。
◆ “下限标准件值”设置如图(7),单位为mm,设置方法与“公差名义值”相同,按“确认”键进入下一项设定。

◆ “内、外尺寸模式”选择:按“ ▲ ”、“ ▼ ”键切换,按“确认”键进入下一项设定。
◆ 设置分组间隙:单位为μm。测量时依据所设置的分组间隙值进行分组,分组间隙为正值分组方向从公差下限开始每增大一个分组间隙为一组,分组间隙为负值分组方向从公差上限开始每减小一个分组间隙为一组。
◆ 小孔测头:是。当测头等效孔径小于Φ0.8时,选择“是”,其他选择“否”,按“ ”、“ ”键切换。小孔测头测量如果选择“否”速度太慢,而非小孔测头测量如果选择“是”则测量值不稳定。
◆ 按“确认”键保存设置参数,同时返回到主菜单如图(3)。
◆ 公差带参数设置举例:
如果被测尺寸为 28.3920(-0.0090,+0.0090)则:(公差对称型)
量程应设定为:士104m(因为184m<204m)
名义值为:028.3920mm。
超差上限:+009.04m报警上限:+007.04m;(报警限自己掌握)
报警下限:-007.04m 超差下限:-009.04m
如果被测尺寸为9.0000(0,+0.0150)则:(公差不对称型)(因为154m<204m)
量程应设定为:士104m
名义值为:009.0000mm
超差上限:+015.04m报警上限:+013.04m报警下限:+002.0Hm超差下限:+000.04m
注意:这时光柱公差显示自动对称分布(有效利用光柱全段),光柱不能用来读数,只是指示检测值的公差分布。相对值读数在显示屏上读出,是相对于名义值009.0000mm 的值。从光柱上读出的相对值必须加上零位偏移量(零位偏移量=公差带中心值-公差名义值)后才是实际的相对值。
形位误差参数(如跳动,同轴度等)如公差为0.05mm ,可以视为:000.05,则:名义尺寸值为000.0000即0mm;超差下限:+000.0即04,超差上限:+050.04m注:超差下限虽无意义,但必须置为零。这时光柱公差显示自动对称分布(有效利用光柱全段),光柱不能用来读数,只是指示检测值的公差分布。

内尺寸模式
◆ 先将测头放入上限标准件,调节设备最下方的旋钮将校准界面中间左边0159的位置值调到(±50上限调到2600,±25上限调到2500,±10上限调到2000,±5上限调到1500左右),以初始间隙3丝为列,即将旋钮上的螺母锁住,然后进行以下步骤:
外尺寸模式
先将测头放入下限标准件,以初始间隙3丝为列(±50上限调到2600,±25上限调到2500,±10上限调到2000,±5调到1500),即将旋钮上的螺母锁住,然后进行以下步骤:
◆ 放入下限标准件按▲选择“下限校准”,屏幕上方有提示。
◆ 按右键“ ”将光柱置于下限光标位置。
◆ 按“确认”键。
◆ 放入上限标准件,按▲选择“上限校准”,屏幕上方有提示。
◆ 按右键“ ”将光柱置于上限光标位置。
◆ 按“确认”键。
◆ 上下限都确认校准后即可进入测量界面。
测量功能
设置步骤完毕,并进行校正后进入测量,测量界面如图(8)。
◆ 第一行:显示测量的相对值
◆ 第二行:显示测量的绝对值(mm)和判定(OK或 NO)
◆ 第三行:显示测量方式和量程
按“确认”键,存储测量数据,最大存储量为 800 个数据。存储功能可存储最近的800个测量数据。关机后重起数据不会丢失。若存储数据超过800个,则会将先存储的数据依次覆盖。例如:存储第801个数据时,第1个数据将被它覆盖。查询功能则可供操作人员查询最近存储的 800 个测量值,其序号按存储时间先后编排,最后存储的那一个数据编号为1,存储时间越早,序号越大。按“确认”键或上位机向量仪发送“D”指令时也发送数据。RS232/485 通讯方式:波特率 9600、1位起始位、8位数据位、1位停止位,无校验。发送数据格式如下 :1:0063.0105 NG 2:0063.0076 OK 3:0063.0063 OK

查询功能
进入“查询”界面如图(10)所示,显示有工件序号(1-1200)、公差判定(合格或超差)和存储的绝对测量值,最后存储的那一个数据序号为1,存储时间越早,序号越大。开机在自检
状态长按上方向键可以复位系统并清除保存的测量值。
各键功能如下:
◆“返回”键:退出查询功能,进入主菜单。
◆“ ▼ ”键:为下翻查询,工件序号增大。
◆“ ▲ ”键:为上翻查询,工件序号减小。
◆“ ”键:删除所有存储的数据并返回主菜单。


在线留言
联系我们

电话:13586861239
电话:0576-88838829
邮箱:47683413@qq.com(QQ同号)
地址:浙江省台州市台州湾新区三甲街道开发大道东段818号3栋