
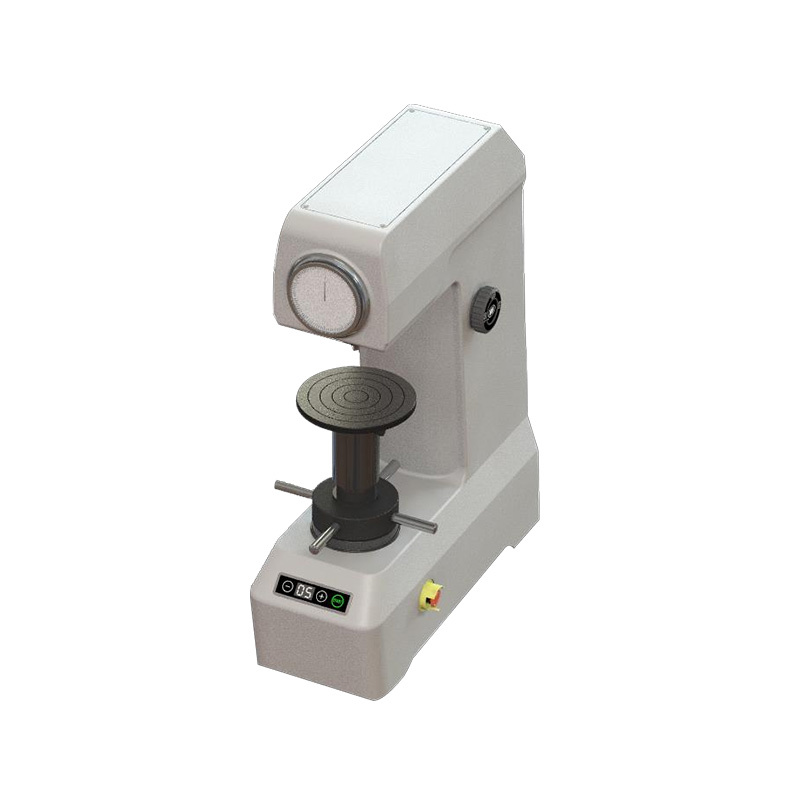
HRD-150 型电动洛氏硬度计
广泛应用于工业制造,院校教学,质量监督,科技科研等相关领域。
关键词:
分类:
关键词: HRD-150 型电动洛氏硬度计
邮箱:
详细信息
主要销售产品有光谱元素分析仪 、二维三维坐标测量机、三维扫描仪、三维打印机、轮廓粗糙度、圆度圆柱度、高端显微镜、清洁度分析系统、材料力学硬度金相分析系统、环境试验箱系列、震动疲劳试验系统、噪音声学系统、无损探伤等精密分析仪器,广泛应用于工业制造,院校教学,质量监督,科技科研等相关领域。
1、概述
1.1 硬度
硬度是材料抵抗弹性变形、塑性变形或破坏力的能力。对于压入法进行的硬度试验, 硬度是物质抵抗另一较坚硬的具有一定形状和尺寸的物体压入其表面的能力。
1.2 洛氏硬度试验的原理
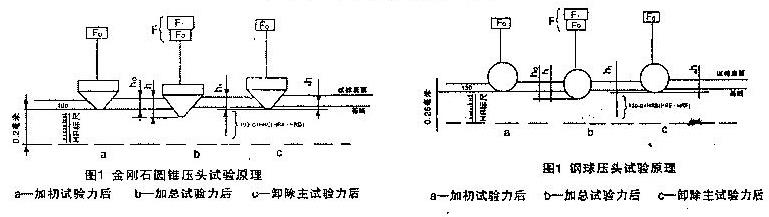
洛氏硬度测定方法是用规定的压头,在先后施加的两个试验力(初试验力 Fo 和总试验力 F)作用下,压入试样表面,在总试验力保持一定的时间后,卸除主试验力 F1,保留初试验力,测量其压入深度 h1,以压入深度 h1 和在初试验力作用下的压入深度 ho 之差Δh 表示洛氏硬度的高低,以压头轴向位移 0.002 毫米作为一个洛氏硬度单位,一般从指示表盘上直接读出,其作用原理见下图。
洛氏硬度值按下式计示
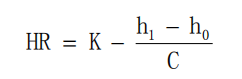
式中:C:常数,等于 0.002 毫米;
K:常数,当采用金刚石圆锥压头时为 100,当采用钢球压头时为 130;
洛氏硬度试验原理图
1.3 洛氏硬度试验特点
洛氏硬度试验采用测量压入深度的方法,硬度值通过指示直接读出,因此操作简单方便,容易掌握,工作效率高,适应于成批零部件的检验;洛氏硬度试验法,可以采用金刚石压头和钢球压头,可以测量较硬和较软的试样,使用范围广泛,因此洛式硬度试验在生产中得到广泛应用,成为检验产品质量,确定合理的加工工艺的主要检测手段。洛氏硬度计是生产企业、大中院校、科研机构进行硬度试验、教学科研工作最常用的试验仪器。
2、硬度计的应用
洛氏硬度试验按材料硬度范围,试验厚度不同,可以选择不同的压头及试验力,并用不同的标尺表示,最常用的有 A、B、C 标尺,下表给出了常用标尺试验力,压头、常数K 的数值及适用范围与应用举例。
洛氏硬度计使用范围
| 洛氏 硬度 标尺 |
硬度 符号 |
压头类型 | 初试验 力Fo (kg) |
主试验 力F1 (kg) |
总试验 力F (kg) |
常数 | 适用范围 | 应用举例 |
| A | HRA | 金刚石圆 锥压头 |
10 | 50 | 60 | 100 | 20-88HRA | 硬金属及 硬质合金 |
| B | HRB | 直径 1.5875mm 球压头 |
10 | 90 | 100 | 130 | 20-100HRB | 有色金属 及软金属 |
| C | HRC | 金刚石圆 锥压头 |
10 | 140 | 150 | 100 | 20-70HRC | 热处理结 构钢、工 具钢 |
| D | HRD | 金刚石圆 锥压头 |
10 | 90 | 100 | 100 | 40-77HRD | 表面淬火 钢、薄钢 |
| F | HRF | 直径 1.5875mm 球压头 |
10 | 50 | 60 | 130 | 60-100HRF | 有色金属 |
| G | HRG | 直径 1.5875mm 球压头 |
10 | 140 | 150 | 130 | 30-94HRG | 珠光体 铁、铜镍、 锌合金 |
A 标尺:适用于测定硬度超过 70HRC 的金属,如碳化钨、硬质合金,也可以测定硬的薄板材料及表面层淬硬的材料。
B 标尺:用于测定有色金属及其合金,退火钢或未经淬硬的钢制品等较软或中等硬度材料。
C 标尺:用于测定碳钢、工具钢及合金钢等经过热处理的钢制品材料的硬度。
3、主要技术参数
3.1 初试验力:98.07N(10kgf);
3.2 总试验力:588.4N(60kgf)、980.7N(100kgf)、1471N(150kgf);
3.3 指示器刻度:C:0~100; B:30~130;
3.4 试件最大高度:加丝杠保护套时为 100mm,不加丝杠保护套时为 170mm;
3.5 压痕中心至机壁距离:128mm;
3.6 硬度计外形尺寸:500×225×640(mm);
3.7 硬度计净重:65kg
4、机构性能简介
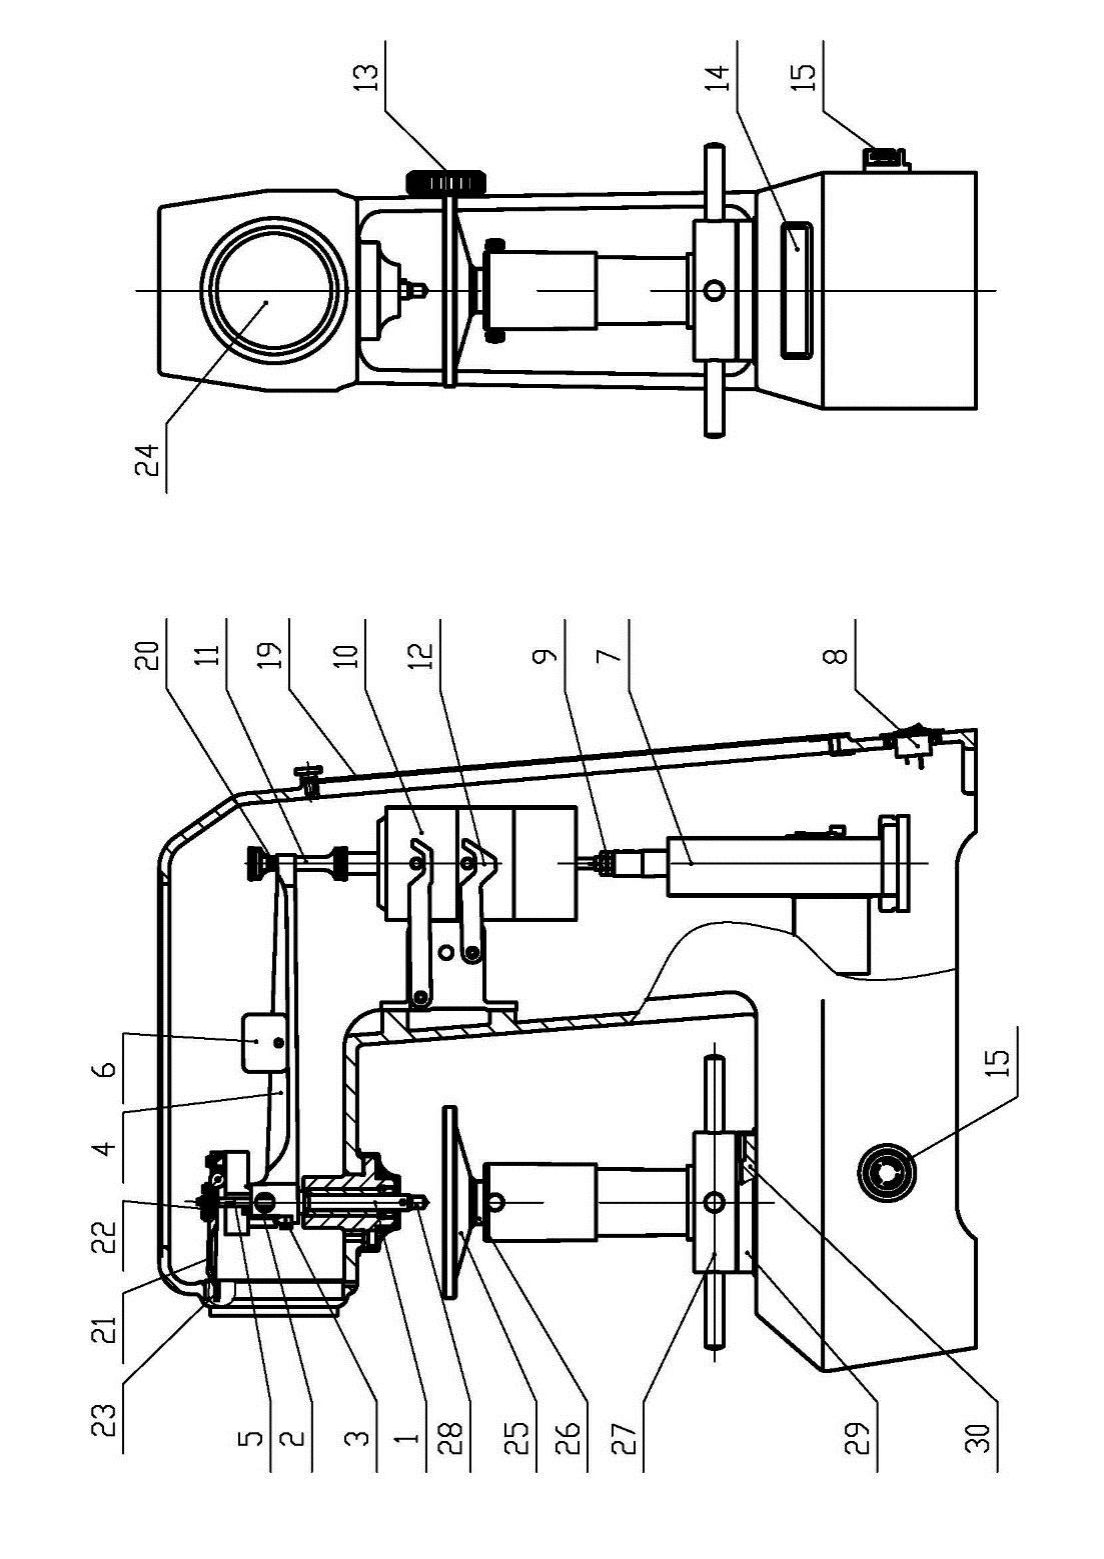
本硬度计由机身、试验力施加机构、测量指示机构及试件支撑机构等部分组成(见图二)。
机身为一封闭的壳体,除工作台、丝杠、操纵手柄露出外,其它机构均装置在机身壳体内,便于保持清洁。
试验力施加机构由主轴、丝杠、刀刃、砝码缓冲器、砝码变换机构、操纵手柄等组成。
初试验力主要由主轴(1)圆形刀子(2)长菱形刀子(3)大杠杆(4)小杠杆(21)顶杆(5)等零件的重量以及指示器(24)的测量压力产生。当试件与压头接触并继续上升,使大、小杠杆于水平位置时(指示器小指针指于红点处,大指针垂直向上)由于杠杆等的重量及指示器的测量压力,压头即可受到(10kg)98.07N 的初试验力。
机身内装有砝码变荷架(12),当转动变换手把(13)至不同位置时,便可得到所需要的 1471N 或 980.7N 或 588.4N 三种不同的总试验力。
测量指标机构由顶杆(5)小杠杆(21)调整板(22)接杆(23)及指示器(24)等零件组成。当上升试件,压头被顶起时,顶杆(5)便顶起小杠杆(21),经接杆(23)带动指示器(24)的指针旋转。
试件支撑机构包括工作台(25)丝杠(26)手轮(27)丝杠座(30)保护套(29))
构成。值得一提的是与其他厂家同型号硬度计相比较本硬度计增加了保护套(29),避免了使用过程中灰尘杂物等沾贴于支撑面,减小了对支撑面磨损,从而使操作更润滑流畅,示值更精确稳定。
5、硬度计的安装
5.2 准备工作
1)硬度计的工作环境应干燥清洁,没有腐蚀性气体。
2)硬度计的工作环境应无来自外界的机械振动。
3)硬度计的工作环境应在 23±5℃之间。
4)试验台(自备)应以水泥或金属为基体,具有一定的刚度和强度,能够承载硬度计及其附件,台面应如图所示(图中尺寸仅供参考),带有大于Φ50 毫米的孔,以供丝杠通过,整个台面的水平度要在 0.2∕1000 之内。
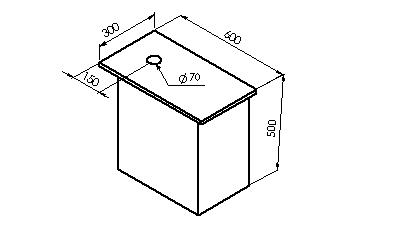
硬度计的周围应留有适当的空间,以进行必要的安装、维修、调试等工作。
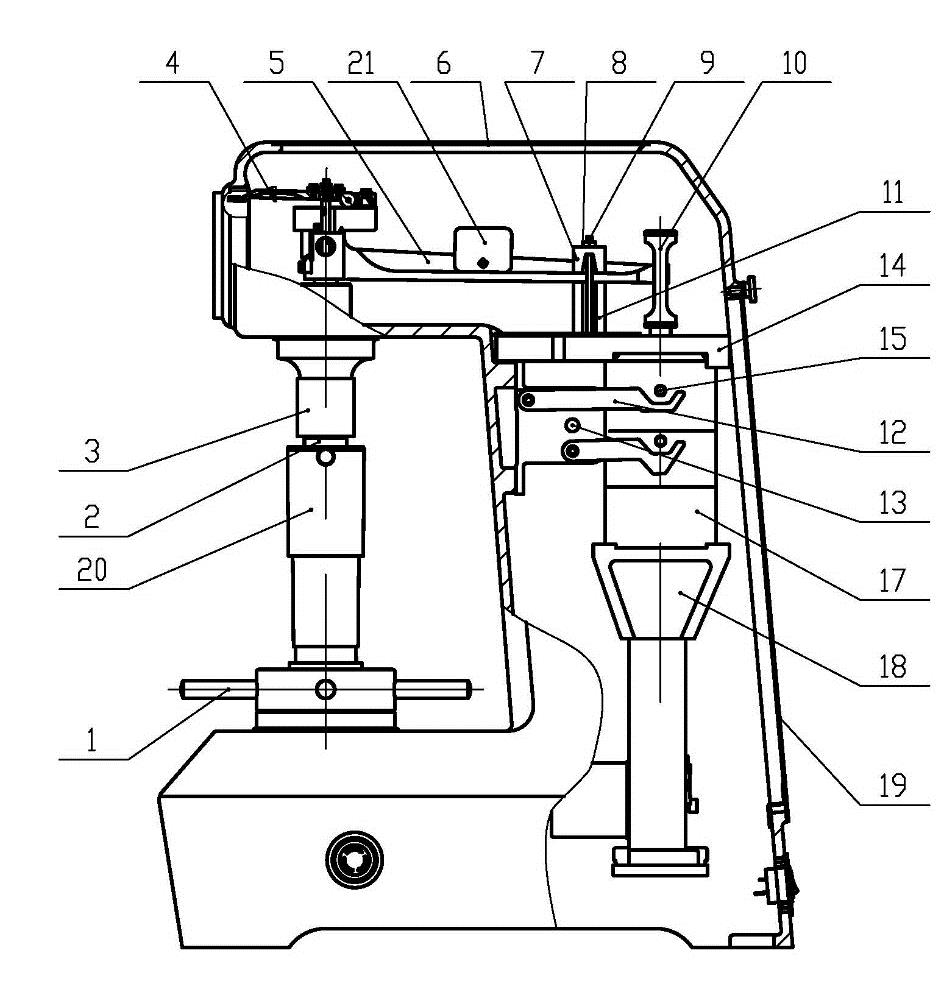
5.1 拆箱(见图一)
1)打开包装箱顶盖,拆除机身底部 4 个固定螺钉,便可将硬度计安装在干燥清洁和没有腐蚀性气体及无振动的房间内的试验台上。
2)按照装箱单检查附件的完整性。
3)打开机上盖(6)及后盖(19)。
4)松开螺母(8)卸掉钩头螺钉(9)。
5)拿掉大杠杆固定压块(7)及固定支撑块(11)。
6)松开螺母(13)卸掉钩头螺钉(12)取下砝码固定压板(14)
7)用手捏住吊环(10)向上缓缓提起砝码组(17)并同时将砝码固定支撑块(18)
取出,然后,再将砝码组(17)轻轻放下,使砝码圆柱销(15)落入托板(16)的沟槽中,将砝码托住。
8)解开小杠杆紧固线绳(4)。
9)转动手轮(1)使丝杠(2)下降,取出压头垫块(3)。
5.2 卸下丝杠保护套(20),用煤油将出厂时涂于丝杠、手轮等处的防锈油洗净,然后注入少量润滑油在丝杠与手轮接触处,并重新将丝杠保护套装好。
5.3 检查大杠杆(5)上的调整块(21)的位置是否处于两个红色的标记之间,否则应将其重新装入正确的位置。
5.4 把大平工作台装在丝杠(2)上端,再将水平仪放在工作台面上。可用金属垫片垫在机身底面,使硬度计的水平度调整在 0.2/1000 之内。
6、操作使用方法及注意事项
6.1 按键操作说明:
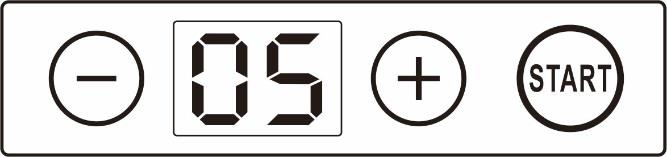
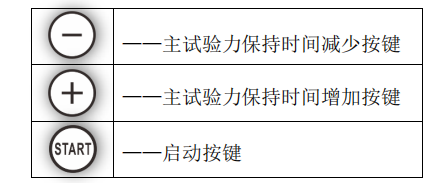
6.2 试验前的准备工作(见图二):
1)试验力的选择:
根据需要(使用范围)选择试验力。转动手把(13)使所选用的试验力数值对准红点,但必须注意,变换试验力时,必须置于卸荷状态。
2)安装压头:
根据(使用范围)选择适当压头。安装压头时,应注意消除压头与主轴(1)端面的间隙。消除方法是:装上压头并用螺钉(28)轻轻固定,然后将标准块或试件放置于工作台上,旋转手轮(27)加上初试验力,拉动手柄(15)使主试验力加于压头上,再将螺钉(28)拧紧,即可消除压头与主轴端面间的间隙。
3)试件的制备与选择:
试样应具有一定的大小和厚度,应能保证相邻压痕中心间及压痕中心至试件边缘的距离大于 3 毫米,试件最小厚度不应小于压痕深度的八倍。试验后,试样的支撑面上不得有明显的变形痕迹,其最小厚度取决于材质及所采用的负荷,可参考以下试样最小厚度表。
试样最小厚度表
| 标尺 | 硬度值 (HR) |
最小厚度 (mm) |
标尺 | 硬度值 (HR) |
最小厚度 (mm) |
| A | 70 | 0.7 | B | 80 | 1.0 |
| 80 | 0.5 | 90 | 0.8 | ||
| 90 | 0.4 | 100 | 0.7 | ||
| B | 25 | 2.0 | C | 20 | 1.5 |
| 30 | 1.9 | 30 | 1.3 | ||
| 40 | 1.7 | 40 | 1.2 | ||
| 50 | 1.5 | 50 | 1.0 | ||
| 60 | 1.3 | 60 | 0.8 | ||
| 70 | 1.2 | 67 | 0.7 |
试样一般为平面,如果对曲面试样进行试验,而其曲率半径不大时,则试验结果应进行示值修正。对凸面试样,应当加上修正值,对凹面试样,应当减去修正值,圆柱试样的修正值可参考下表。
圆柱试样 B、F、G 标尺的修正值
| 硬度值 (HR) |
洛氏B、F、G标尺的修正值(HR) | ||||||
| 曲率半径/mm | |||||||
| 3 | 5 | 6.5 | 8 | 9.5 | 11 | 12.5 | |
| 20 | 4.5 | 4.0 | 3.5 | 3.0 | |||
| 30 | 5.0 | 4.5 | 3.5 | 3.0 | 2.5 | ||
| 40 | 4.5 | 4.0 | 3.0 | 2.5 | 2.5 | ||
| 50 | 4.0 | 3.5 | 3.0 | 2.5 | 2.0 | ||
| 60 | 5.0 | 3.5 | 3.0 | 2.5 | 2.0 | 2.0 | |
| 70 | 4.0 | 3.0 | 2.5 | 2.0 | 2.0 | 1.5 | |
| 80 | 5.0 | 3.5 | 2.5 | 2.0 | 1.5 | 1.5 | 1.5 |
| 90 | 4.0 | 3.0 | 2.0 | 1.5 | 1.5 | 1.5 | 1.0 |
| 100 | 3.5 | 2.5 | 1.5 | 1.5 | 1.0 | 1.0 | 0.5 |
圆柱试样 C、A、D 标尺的修正量
| 硬度值 (HR) |
洛氏C、A、D标尺的修正值(HR) | ||||||||
| 曲率半径/mm | |||||||||
| 3 | 5 | 6.5 | 8 | 9.5 | 11 | 12.5 | 16 | 19 | |
| 20 | 2.5 | 2.0 | 1.5 | 1.5 | 1.0 | 1.0 | |||
| 25 | 3.0 | 2.5 | 2.0 | 1.5 | 1.0 | 1.0 | 1.0 | ||
| 30 | 2.5 | 2.0 | 1.5 | 1.5 | 1.0 | 1.0 | 1.0 | ||
| 35 | 3.0 | 2.0 | 1.5 | 1.5 | 1.0 | 1.0 | 0.5 | 0.5 | |
| 40 | 2.5 | 2.0 | 1.0 | 1.0 | 1.0 | 1.0 | 0.5 | 0.5 | |
| 45 | 3.0 | 2.0 | 1.5 | 1.0 | 1.0 | 1.0 | 0.5 | 0.5 | 0.5 |
| 50 | 2.5 | 2.0 | 1.5 | 1.0 | 1.0 | 0.5 | 0.5 | 0.5 | 0.5 |
| 55 | 2.0 | 1.5 | 1.0 | 1.0 | 0.5 | 0.5 | 0.5 | 0.5 | 0 |
| 60 | 1.5 | 1.0 | 1.0 | 0.5 | 0.5 | 0.5 | 0.5 | 0 | 0 |
| 86 0 |
1.5 | 1.0 | 1.0 | 0.5 | 0.5 | 0.5 | 0.5 | 0 | 0 |
| 70 | 1.0 | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 | 0 | 0 |
| 75 | 1.0 | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 | 0 | 0 | 0 |
| 80 | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 | 0 | 0 | 0 | 0 |
| 85 | 0.5 | 0.5 | 0.5 | 0 | 0 | 0 | 0 | 0 | 0 |
| 90 | 0.5 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 |
试样表面必须经过精磨或抛光,表面粗糙度应不低于 Ra1.6,加工时不影响材的硬度,即不应有加工硬化或出现回火现象,支撑面的表面粗糙度不低于 Ra3.2,试样工作面,支撑面及工作台面,均应清洁无油污。试样应平稳地放置在工作台上,在试验过程中不应发生移动现象。
试样的安装,必须保证所施加的试验力垂直于试验面。对于弯曲形状及其它不规则形状的试样,必须采用相应类型的专用工作台,并选择正确的试验位置。例如对圆柱试样,必须采用“V”型工作台。
6.3 试验程序(见图二):
1)将丝杠(26)顶面及被选用工作台上下端面擦干净,将工作台置于丝杠(26)上端面上
2)将试件支撑面擦干净,放置于工作台上,旋转手轮(27)使工作台缓缓上升,并顶起压头,到指示器的小指针指着红点,大指针旋转三圈垂直向上为止(允许相差±5个刻度,若超过 5 个刻度,此点作废,重新试验)。
注意:工作台上升时,绝对不允许有后退现象。
3)旋转指示器(24)外壳,使 C、B 之间长刻线与大指针对正(顺时针或逆时针旋转均可)。
4)按下面板上的启动按钮,施加主试验力,这时指示器的大指针按逆时针方向转动。
5)当施加上主试验力后进入试验力保持状态,数码管倒计时,计时结束后卸除主试验力。
注意:主试验力的施加与卸除,均需在缓慢无冲击状态下进行。
6)立即从指示器上相应的标尺读数,采用金刚石压头试验时,按表盘外圈的黑体读数,采用球压头试验时,按表盘内圈的红体数读取。
7)转动手轮使试件下降,再移动试件,按以上 2)-6)过程进行新的试验。
注意 a:试件一定要紧贴工作台面移动;
b:必须保证相邻压痕中心之间及中心至边缘的距离大于 3 毫米;
c:通常情况下第一点试验只是用来抵消各支撑面间隙,试验结果不计,应当从
第二点统计试验结果。
8)丝杠保护套(31)是为了保护丝杠(26)不受灰尘侵袭而设置的。硬度计不使用时或试件高度小于 100 毫米时,将其套在丝杠外面。当试件高度大于 100 毫米时,必须将其拿掉,以免将工作台顶起,使试验无效。
7、硬度计的维护与调校
7.1 硬度计应当在温度为 23±5℃,清洁无振动的环境中使用。
7.2 硬度计长时间不用时,应用防尘罩将机器盖好。
7.3 定期在丝杠(26)与手轮(27)的接触面注入少量机油。
7.4 如发现硬度计示值误差较大,
(1)可拿下工作台检查其与丝杠接触面是否清洁;
(2) 检查丝杠保护套是否顶起工作台面;
(3)检查压头是否损坏。
7.5 用本机配带的标准硬度块定期检查硬度计示值精度。
1)将工作台及标准块擦干净,在硬度块工作面上进行试验,决不允许在支撑面上试验。
2)若示值误差较大,除按本节第 4 项检查外,还应检查标准硬度块支撑面是否有毛刺,若有毛刺应用油石打光。
3)在标准块不同位置试验时,硬度块应紧贴工作台面拖动,严禁拿离工作台。
4)硬度计的示值调整:若通过以上工作,硬度计示值误差仍然较大,可通过调整板(22)的前后位置,以达到示值精度要求。方法是:松开调整板(22)上前后两个M3 螺丝,前后移动调整板(22)位置即可。注意向指示器方向移动时,示值增大,反之示值减小。调整结束后应固定紧已经松开的两个 M3 螺丝。如调整后发现指示器指针不竖直向上,可松开调整板中间的 M3 螺丝上的背帽,旋转此螺丝即可使指针达到要求。
5)用户如有其它方面疑问应及时与厂家联系咨询,以得到正确的解决方法。严禁自行拆卸,防止造成不必要的损失。


在线留言
联系我们

电话:13586861239
电话:0576-88838829
邮箱:47683413@qq.com(QQ同号)
地址:浙江省台州市台州湾新区三甲街道开发大道东段818号3栋